Due valvole a sfera in PVC possono lasciare lo stesso magazzino, portare la stessa marcatura DN50, lo stesso valore di 16 bar stampato sulla maniglia e comportarsi comunque come due prodotti completamente diversi. Uno di essi mantiene la tenuta stagna per dieci anni di dosaggio di sostanze caustiche. L'altro inizia a piangere allo stelo nel secondo anno e si blocca nel quarto anno. Niente all'esterno ti dice quale hai comprato.
Questo unico divario è ciò che sta dietro alla domanda: "tutte le valvole a sfera in PVC sono della stessa qualità?" La risposta onesta è no, e le ragioni non sono misteriose. Vivono nella resina, nello stampo, nel composto della sede, nella guarnizione dello stelo, nello spessore delle pareti e se qualcuno ha effettivamente testato la pressione della valvola prima che fosse inserita nel cartone. Di seguito è riportato il punto di vista del produttore su cosa cambia tra una valvola commerciale e una industriale, come distinguerle prima dell'acquisto e dove finisce il costo reale di una valvola economica.
Il grado della resina è la prima e la più grande variabile di qualità
Le valvole a sfera in PVC sono stampate da una piccola famiglia di materiali termoplastici: UPVC, CPVC, PPH, PVDF e FRPP. All'interno di ciascuno di questi nomi, la resina stessa varia molto più di quanto la maggior parte degli acquirenti si aspetti. Un trasformatore può acquistare un composto vergine con un valore K documentato e un certificato di lotto, oppure può acquistare rimacinato da un impianto di ritrattamento per una frazione del prezzo. Entrambi i materiali si modellano in una valvola che sembra perfetta su uno scaffale.
La differenza si manifesta più tardi. Il rimacinato ha già attraversato almeno una storia di calore. Le catene dei polimeri si sono accorciate, il pacchetto di stabilizzanti e lubrificanti è imprevedibile e il flusso di rimacinato raramente viene suddiviso in modo pulito per grado. La resistenza agli urti può diminuire dal 30 al 50% rispetto alla resina vergine dello stesso tipo nominale. Una valvola rimacinata supera un test di fabbrica a temperatura ambiente. Non sopravvive a cinque anni di cicli di pompe e colpi d'ariete.
Il composto vergine è importante anche per la resistenza chimica. Il rimacinato è spesso contaminato da residui di qualunque fosse il prodotto precedente: una linea di estrusione di tubi, una guaina per cavi, un raccordo riciclato. Quei residui creano siti deboli dove i media aggressivi attaccano il muro. Per il servizio in acque pulite questo è raramente visibile. Per ipoclorito di sodio, acido solforico o cloruro ferrico decide la durata della valvola.
Controllo pratico: richiedere il certificato del lotto di resina e il verbale di ispezione in entrata. Un produttore che acquista un composto vergine avrà entrambi. Un produttore che esegue la macinazione avrà solitamente un ordine di acquisto e non molto altro.
Tolleranza di stampaggio, spessore della parete e geometria della sfera
Il corpo di una valvola a sfera in PVC non è un solido pezzo di plastica. Si tratta di un recipiente a pressione con uno spessore di parete calcolato, una posizione di accesso progettata per allontanare la linea di saldatura dalla zona di maggiore stress e un ciclo di raffreddamento che determina se la parte si restringe in modo uniforme o si deforma. Riduci lo spessore della parete del 12% per risparmiare resina e la valvola supera comunque un test del guscio 1,5x a temperatura ambiente. Fallisce a 55 gradi Celsius sotto la stessa pressione.
Lo spessore della parete è la specifica più semplice da verificare e quella più spesso tralasciata in un ordine di acquisto. Un calibro sulla parete del corpo e sulla connessione finale ti dice entro un minuto se hai ricevuto il prodotto che credevi di aver acquistato.
La sfera è un componente di precisione ed è il punto in cui le valvole economiche perdono silenziosamente le loro prestazioni. La rotondità della sfera su una buona valvola industriale è mantenuta a circa 0,05 mm attraverso la fascia di tenuta. La ruvidità superficiale sull'area di tenuta è generalmente specificata a Ra 0,8 micrometri o più fine. Una valvola con una sfera fuori circonferenza di 0,2 mm sigilla ancora quando è nuova, perché la sede è sufficientemente morbida per adattarsi. Dopo alcune migliaia di cicli la sede assume un assestamento permanente e la valvola inizia a gocciolare.
L'eccentricità dello stelo e la coppia operativa appartengono alla stessa conversazione. Uno stelo non concentrico esercita un carico irregolare sugli O-ring ogni volta che la maniglia gira. Ecco perché una valvola risulta rigida fin dal primo utilizzo e peggiora, mentre un'altra valvola della stessa dimensione gira ancora con due dita dopo cinque anni di servizio.
Resina
Composto vergine con lotto certificato rispetto a macinato non selezionato. Questa singola decisione stabilisce il limite massimo in termini di resistenza agli urti e resistenza chimica.
Geometria
Spessore della parete, posizionamento della linea di saldatura, rotondità della sfera e concentricità dello stelo. Nessuno di essi è visibile, tutti sono misurabili.
Sigillatura
Sede in PTFE o TPE, O-ring stelo doppio o singolo, supporto cuscinetto nella parte inferiore dello stelo. È qui che iniziano le perdite.
Test
Ispezione a campione rispetto al test del 100% su guscio e sede. Il verbale di prova è l'unica prova che la valvola è stata effettivamente controllata.
Il composto della sede e la sigillatura dello stelo determinano se la valvola si chiude davvero
Il sedile è la parte che di fatto interrompe il flusso, ed è la parte più esposta a una decisione di riduzione dei costi. Una sede in PTFE costa molte volte quanto costa una sede in TPE per uso generale. Su un vassoio delle parti, entrambi sembrano un anello bianco.
Il PTFE è la scelta predefinita per i servizi chimici perché resiste a quasi tutto e ha un basso coefficiente di attrito, che mantiene bassa la coppia operativa. È anche più difficile, quindi ha bisogno di una palla rifinita meglio per sigillare correttamente. Una sede morbida in TPE sigillerà contro una sfera ruvida, motivo per cui alcune valvole a basso costo sembrano funzionare bene all'inizio. Il TPE si gonfia anche a contatto con solventi e oli e una sede gonfia spinge la sfera fuori dalla sua linea centrale, aumentando la coppia e accelerando l'usura.
La sigillatura dello stelo è una decisione progettuale separata. Il minimo è un O-ring singolo in una scanalatura piana. Le valvole industriali generalmente utilizzano una disposizione a doppio O-ring con un supporto, a volte con un perno inferiore o una superficie di appoggio secondaria in modo che lo stelo sia supportato in due punti anziché in uno. Questo dettaglio è visibile su un disegno in sezione ed è una delle prime cose a scomparire quando una valvola viene decodificata per raggiungere un prezzo di riferimento.
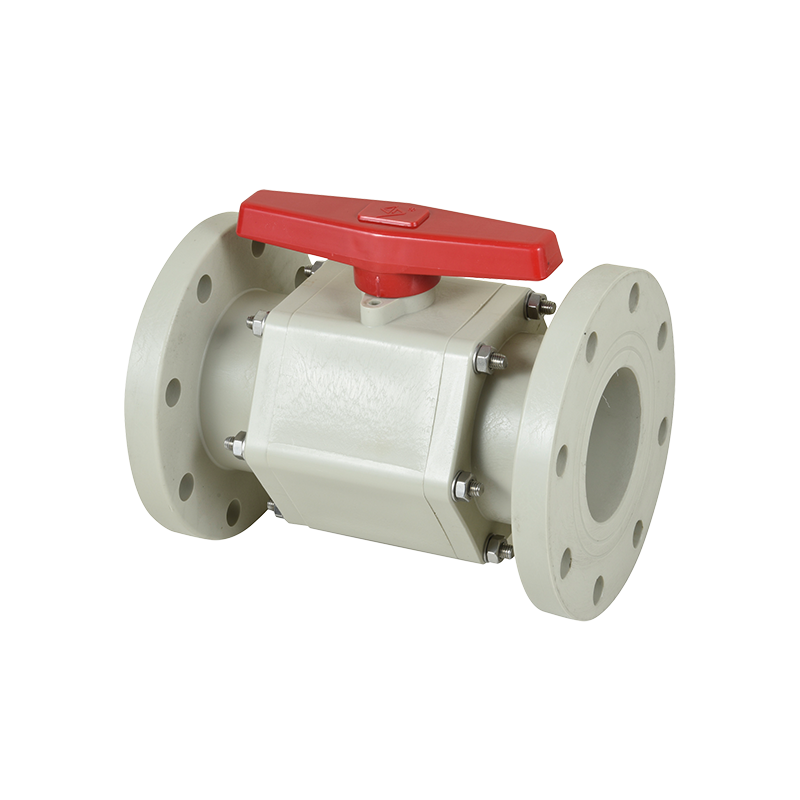
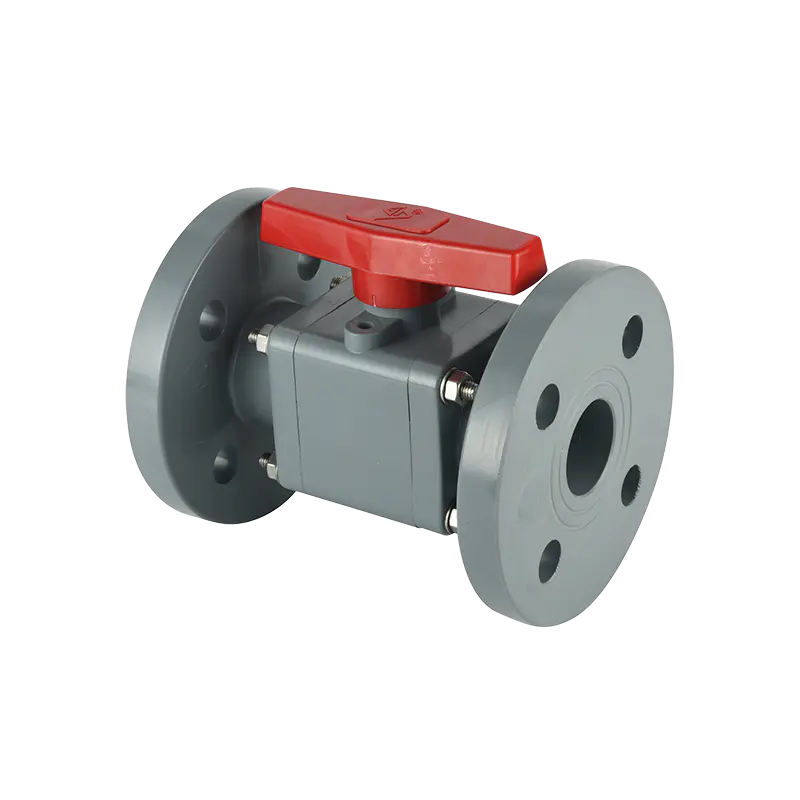
Anche la costruzione del corpo è importante. Una valvola monopezzo non presenta giunti del corpo che possano presentare perdite, motivo per cui il design flangiato monopezzo è diventato lo standard per i servizi chimici dopo la sua introduzione all'inizio degli anni '90. Una valvola a tre pezzi può essere sottoposta a manutenzione sul posto senza tagliare il tubo, il che è importante su skid e collettori dove lo smantellamento della linea è costoso. Entrambe sono scelte ingegneristiche legittime. Ciò che non è legittimo è che una carrozzeria in due pezzi con un giunto saldato a solvente venga presentata come equivalente a un pezzo stampato in un unico pezzo.
Specifiche da confrontare fianco a fianco prima di approvare un campione
Quando due preventivi differiscono del 40% per lo stesso codice nominale, il divario non riguarda quasi mai la manodopera. È in questi parametri. Stampa la tabella, consegnala al fornitore e chiedigli di compilare i valori effettivi con i record di supporto.
Tabella 1. Parametri che distinguono una valvola a sfera in PVC di consumo da una valvola di tipo industriale. I valori mostrati sono intervalli tipici; confermare rispetto ai disegni e ai registri dei test del fornitore.
Parametro
Valvola economica
Valvola di livello industriale
Perché è importante
Resina source
Macinato misto, nessun batch record
Composto vergine con valore K e certificato di lotto
Resistenza agli urti e resistenza chimica ripetibile
Spessore della parete del corpo
Dal 10 al 15% sotto il disegno
Come da disegno, verificato tramite ispezione in entrata
Pressione di scoppio e resistenza allo scorrimento a lungo termine
Rotondità della palla
Da 0,15 a 0,25 mm fuori giro
0,05 mm o migliore lungo la fascia di tenuta
Contatto con la sede e chiusura senza perdite per migliaia di cicli
Finitura superficiale della sfera
Ra da 1,6 a 3,2 micrometri
Ra 0,8 micrometri o più fine
Tasso di usura della sede e coppia operativa
Materiale del sedile
TPE, grado non verificato
PTFE, densità e dimensione controllate
Rigonfiamento, attacco chimico e consistenza sigillante
Sigillo dello stelo
O-ring singolo, scanalatura liscia
Doppio O-ring con backup, supporto del cuscinetto inferiore
Trafilamento dello stelo e resistenza al carico laterale
Prova di pressione
Campionamento AQL a 1,0x pressione nominale
Test del guscio e del sedile al 100% a 1,5x e 1,1x
Tasso di guasti sul campo ed esposizione alla garanzia
Tracciabilità
Nessuno
Numero di cavità, codice lotto, record di prova
Capacità di indagare e risolvere un sinistro
Un fornitore che non riesce a produrre valori per la colonna di destra non sta necessariamente mentendo. Potrebbero semplicemente non saperlo, perché acquistano le valvole finite da un intermediario commerciale anziché stamparle. Questa è un'informazione utile di per sé.
I valori di pressione diminuiscono con la temperatura e la maggior parte degli acquirenti non applica mai la correzione
Una valvola stampata a 16 bar ha una pressione nominale di 16 bar a 20 gradi Celsius, con acqua, in condizioni statiche. Quel numero non è valido a 60 gradi. I valori di pressione termoplastici seguono una curva di declassamento e la curva è ripida. Per UPVC, la pressione di esercizio utilizzabile a 60 gradi Celsius è circa il 35-40% della pressione di 20 gradi. CPVC estende la gamma utilizzabile verso l'alto, ma si applica la stessa forma della curva.
La conseguenza pratica è semplice. Se una linea funziona a 55 gradi Celsius e il sistema è protetto da una valvola di sicurezza impostata a 10 bar, una valvola UPVC standard da 16 bar non è adeguata. La scelta corretta è un corpo di classe superiore o un materiale diverso. Scegliere solo la cifra di 20 gradi è uno degli errori di specifica più comuni nelle tubazioni termoplastiche.
C’è un secondo effetto che è facile trascurare. I ripetuti cicli termici allentano il precarico del sedile. Una valvola che sigilla perfettamente il primo giorno a temperatura ambiente può iniziare a far passare una piccola quantità di fluido dopo duecento cicli di riscaldamento e raffreddamento, anche se non vi è alcun guasto visibile. I design delle valvole industriali compensano utilizzando una sede energizzata da una molla o una tasca della sede più profonda che mantiene la pressione di contatto mentre il materiale si rilassa.
La compatibilità chimica è una curva, non una risposta sì o no
Le tabelle di resistenza che elencano un materiale come "resistente" a una sostanza chimica sono un punto di partenza, non una specifica. Le prestazioni effettive dipendono dalla concentrazione, dalla temperatura e dal tempo di esposizione. UPVC gestisce comodamente l'acido solforico diluito a temperatura ambiente. Aumentando la temperatura a 60 gradi Celsius, lo stesso materiale inizierà ad ammorbidirsi e a perdere capacità di pressione. L'ipoclorito di sodio è un buon esempio di un mezzo che attacca alcuni gradi a concentrazioni superiori al 12% lasciandoli intatti al di sotto di tale soglia.
Due modalità di guasto sono più importanti nelle valvole termoplastiche. Il primo è l'attacco chimico al polimero stesso, che si manifesta sotto forma di rigonfiamento, scolorimento o perdita di resistenza meccanica. Il secondo è la fessurazione da permeazione e stress ambientale, in cui il mezzo si diffonde nel materiale e la parte si rompe sotto carico, spesso in corrispondenza di un raccordo o di una concentrazione di stress piuttosto che nel mezzo di una parete.
Un fornitore responsabile porrà quattro domande prima di consigliare una valvola: qual è il mezzo, a quale concentrazione, a quale temperatura e a quale pressione. Se un fornitore fa un preventivo per una valvola senza porre queste domande, sta vendendo un codice prodotto anziché una soluzione. I valori per la gamma di valvole a sfera termoplastiche industriali devono sempre essere confermati rispetto ai dati di resistenza chimica del produttore alla temperatura operativa effettiva, non a quella ambiente.
Cosa ti insegnano realmente decenni di produzione di valvole termoplastiche
Alcune differenze di qualità diventano evidenti solo dopo aver osservato le valvole operare sul campo per venti o trent'anni. Ningbo Baodi Plastic Valve Co., Ltd. fa risalire la sua storia al 1979, quando i suoi stabilimenti precedenti costruirono una delle prime valvole a membrana in plastica prodotte in Cina; quel progetto superò una valutazione tecnica organizzata dall'ex Ministero dell'Industria Chimica nel 1983. Nel 1992 l'azienda sviluppò la valvola a sfera flangiata monopezzo, un design del corpo che in seguito divenne uno dei formati di valvola in plastica più utilizzati nei processi chimici perché rimuove completamente il giunto del corpo.
Le lezioni di quel periodo modellano ancora l'aspetto di una valvola ben costruita oggi. La costruzione flangiata in un unico pezzo esiste perché i giunti del corpo imbullonati e saldati con solvente costituivano il percorso di perdita dominante in un servizio aggressivo. La tenuta dello stelo doppio esiste perché i singoli O-ring si guastano sullo stelo molto più spesso che sulla sede. Esistono margini di spessore delle pareti perché gli ingegneri dell'impianto continuavano a segnalare guasti da scorrimento nelle linee in funzione da un decennio.
Nel 2006 l'azienda si è estesa ai tubi e ai raccordi termoplastici industriali ed è diventata uno dei primi produttori nazionali ad applicare il CPVC a tubazioni e valvole di livello industriale. Questa combinazione (valvole, tubi e raccordi provenienti da un unico sistema di produzione) è più importante di quanto sembri, perché l'interfaccia tra la connessione dell'estremità della valvola e un raccordo per tubi è il punto in cui ha origine gran parte delle perdite sul campo.
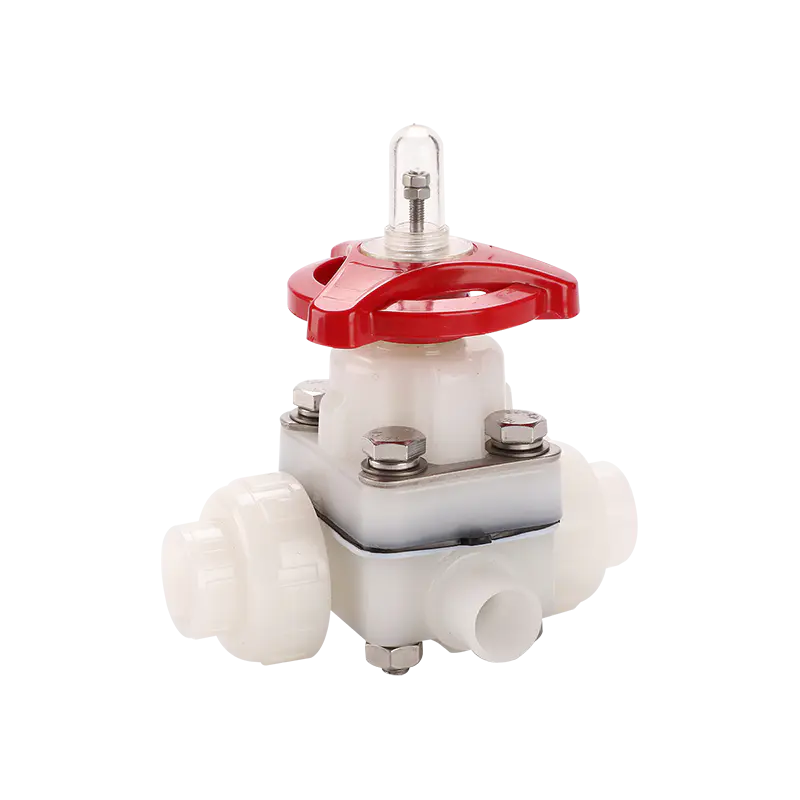
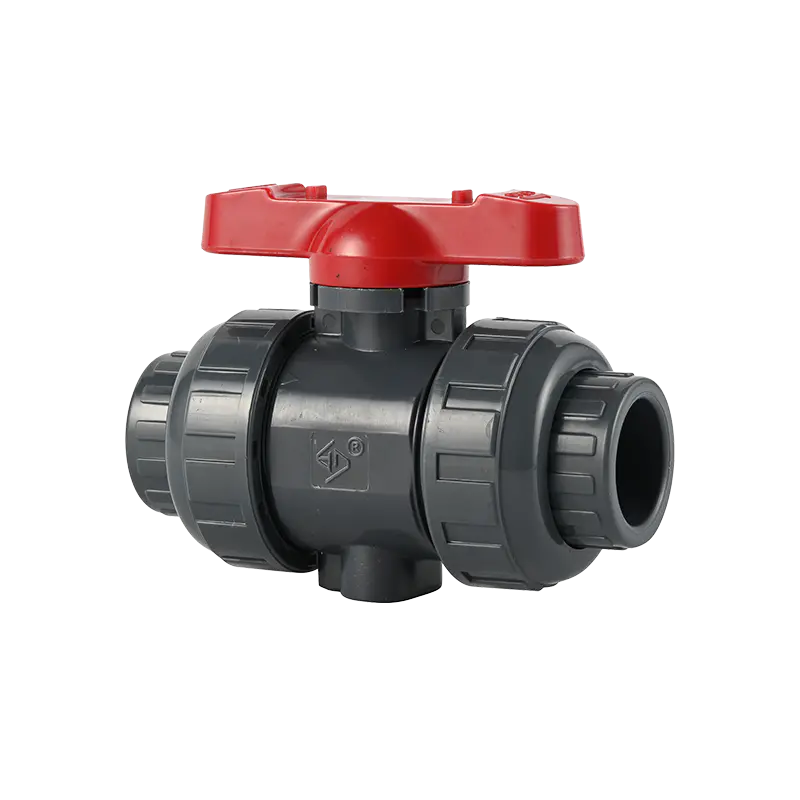
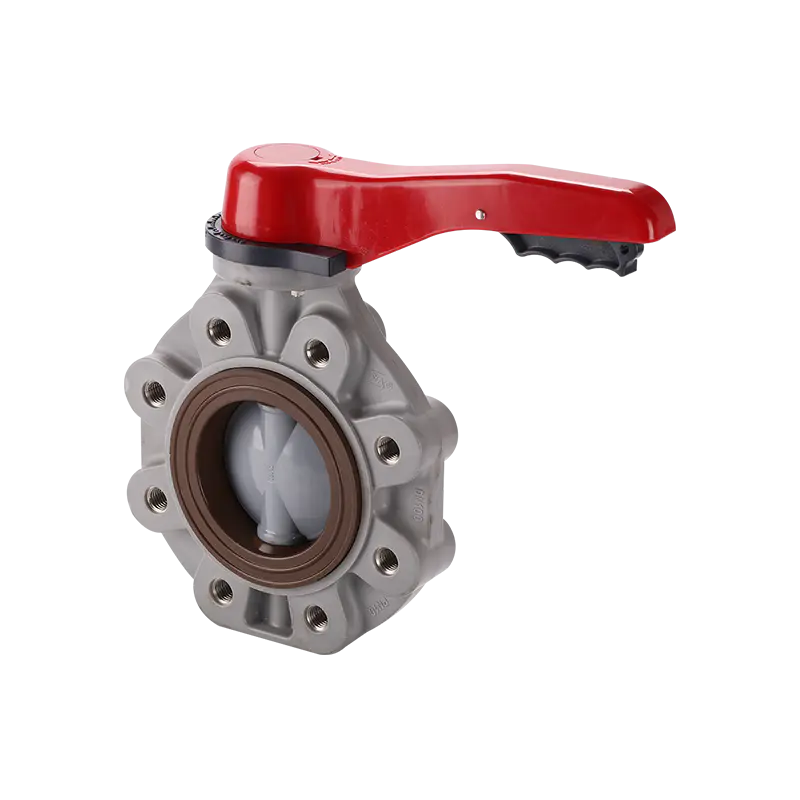
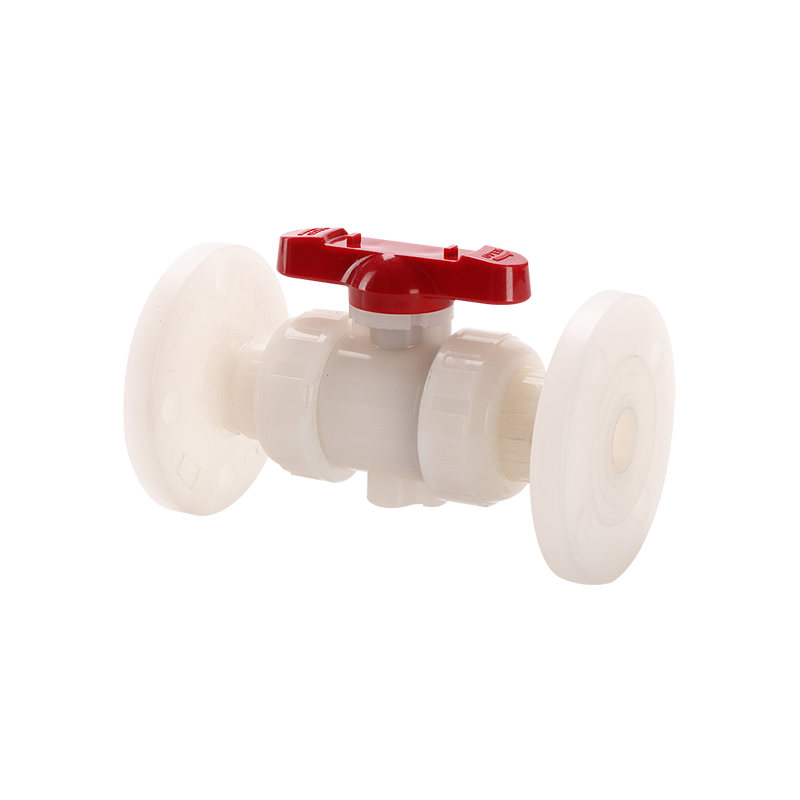
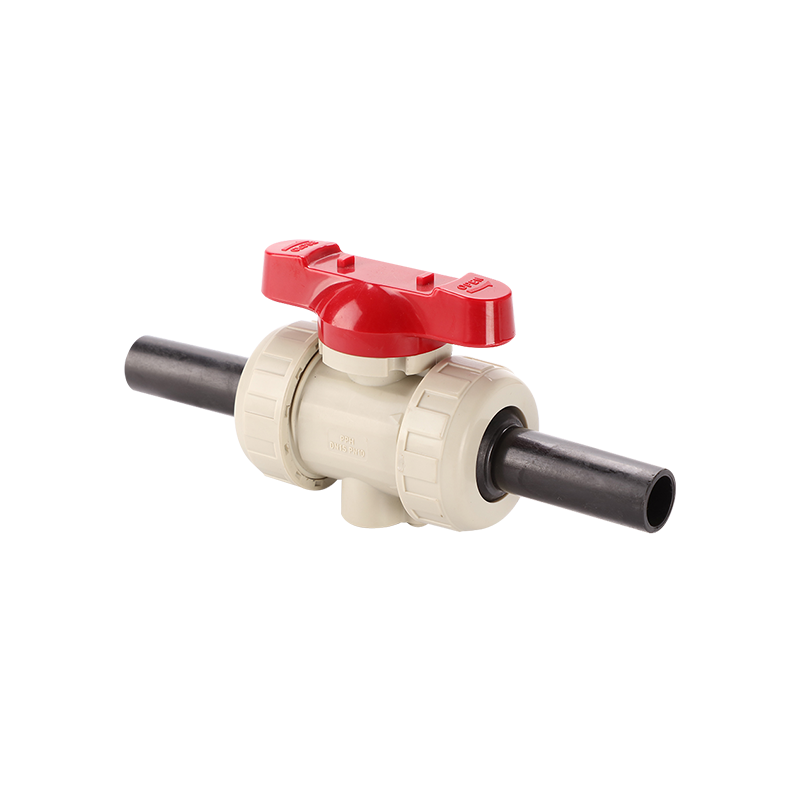
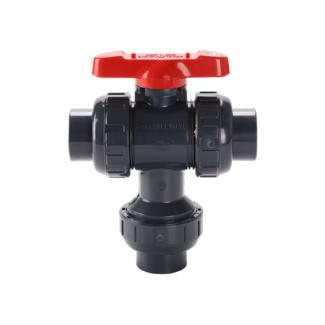
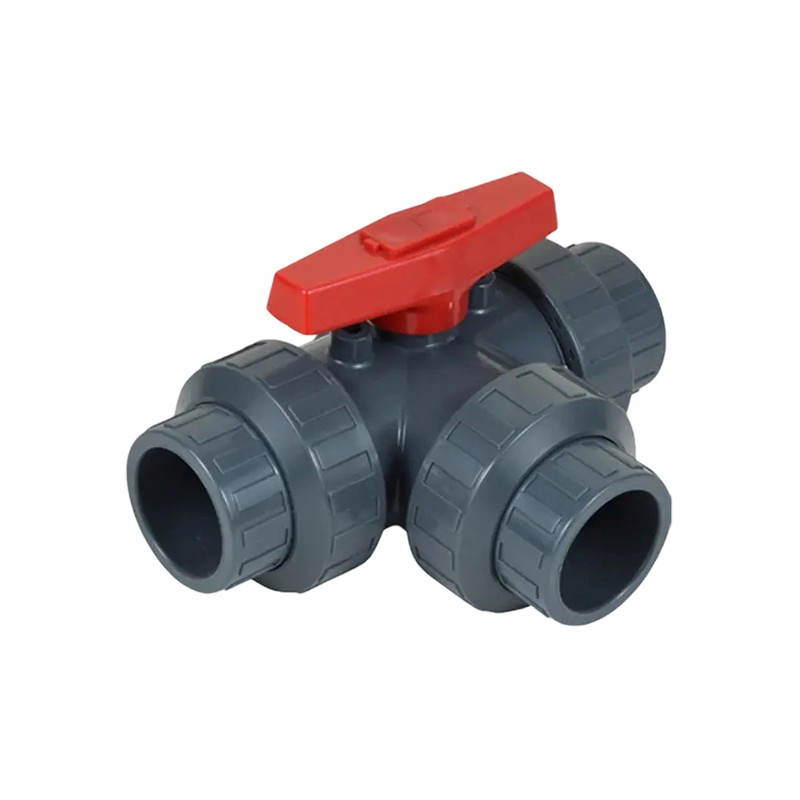
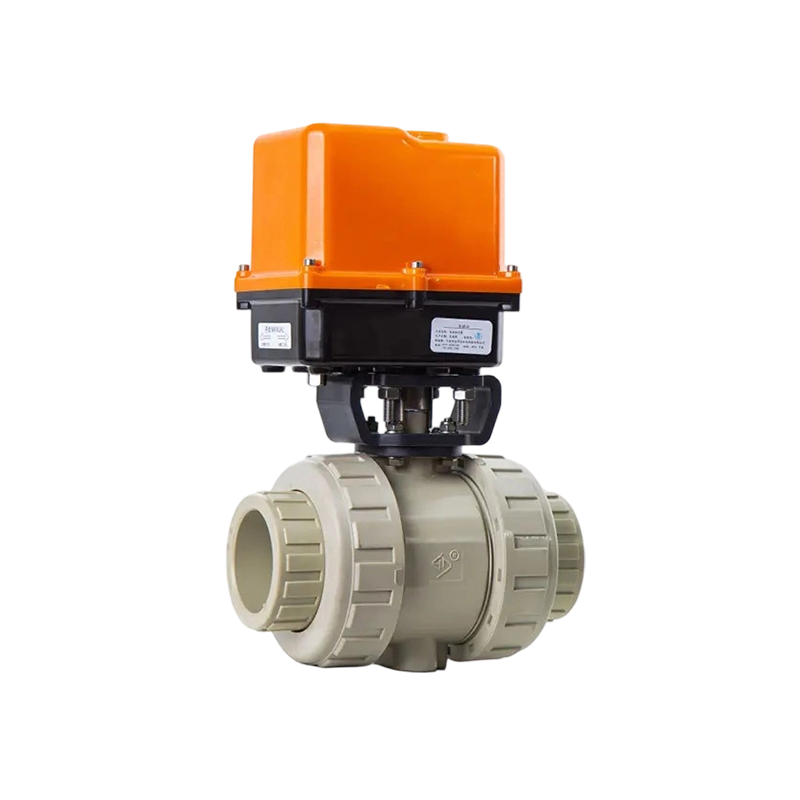
Questi tre stili di carrozzeria coprono la maggior parte dei compiti industriali. Il formato flangiato è quello predefinito per le linee chimiche permanenti. Il vero formato del raccordo consente di rimuovere e sottoporre a manutenzione la valvola senza tagliare il tubo, riducendo così i tempi di manutenzione sugli skid. Il formato in tre pezzi espone la sfera e le sedi per l'ispezione senza rimuovere il corpo dalla linea.
I dati dei test di pressione separano le valvole industriali dalle copie del catalogo
Ogni valvola a sfera in PVC deve essere testata sul guscio a 1,5 volte la pressione nominale e sulla sede testata a 1,1 volte la pressione nominale. La domanda è se viene testata ogni valvola o solo un campione di ciascun lotto. L'ispezione a campione è una strategia di produzione legittima, ma non è lo stesso prodotto dell'analisi al 100% e la differenza di prezzo riflette ciò.
Anche i parametri del test contano. Una scorciatoia comune consiste nel ridurre il tempo di attesa dalla durata specificata a pochi secondi, in modo da consentire il passaggio di una valvola con una perdita marginale. Un altro metodo consiste nel testare con aria invece che con acqua, poiché le perdite d’aria sono più difficili da rilevare a bassa pressione e più facili da eliminare. Richiedi il formato del record del test e il tempo di attesa prima di dare per scontato che il certificato significhi ciò che pensi che significhi.
Gli standard pertinenti per le valvole termoplastiche includono ISO 9393 per valvole industriali, DIN 3441 per valvole in plastica nei sistemi di tubazioni e ASTM D1599 e D3139 per tubi in plastica e prove di pressione. Un produttore che fa riferimento a questi standard dovrebbe essere in grado di mostrarti la clausola specifica rispetto alla quale esegue i test, non solo il numero dello standard su un certificato.
La tracciabilità chiude il cerchio. Un numero di cavità stampigliato sul corpo indica quale stampo lo ha prodotto. Un codice batch sulla confezione indica quale lotto di resina è stato utilizzato. Senza queste due informazioni, non è possibile indagare su un errore sul campo e verrà attribuito per impostazione predefinita a un "errore di installazione". Questo è un rischio commerciale reale, non solo tecnico.
Controlli sui fornitori e in fabbrica che riducono il rischio di approvvigionamento
La cartella dei certificati del fornitore è un punto di partenza, non un sostituto della visione della linea di produzione. I certificati del sistema di gestione della qualità come ISO 9001, ISO 14001 e ISO 45001 confermano l'esistenza di un sistema. Non confermano che il sistema sia applicato alla valvola che stai acquistando.
Cosa osservare durante una visita in fabbrica o un audit remoto:
Quante macchine per lo stampaggio a iniezione servono la linea di valvole e se gli stampi sono di proprietà del produttore o di terzi.
Se la resina in entrata viene ispezionata e registrata, con un campione conservato per lotto.
Se esiste un banco di prova della pressione interno con un registro delle tarature o se il fornitore si affida ad un'assicurazione verbale.
Se i componenti della sfera e dello stelo sono prodotti internamente o acquistati da un subappaltatore e in che modo tale subappaltatore è qualificato.
Se le valvole finite vengono conservate in un ambiente controllato, poiché l'esposizione ai raggi UV degrada il PVC nel tempo.
Se il produttore possiede una licenza nazionale per la produzione di componenti per tubazioni in pressione, che è un requisito normativo in alcuni mercati per i prodotti utilizzati nei sistemi a pressione.
Laddove una fabbrica non dispone di questi controlli, il rischio di approvvigionamento si sposta interamente sull’acquirente. Questo rischio non è sempre visibile nel prezzo unitario. Generalmente si presenta come un'interruzione della linea, un rifiuto di un lotto al porto o una richiesta di garanzia diciotto mesi dopo l'installazione: costi che raramente vengono riportati nell'ordine di acquisto.
Errori di acquisto che costano più della valvola stessa
Il primo errore è comprare in apparenza. Una valvola dimensionalmente identica a un campione di riferimento può comunque differire per resina, materiale della sede e spessore della parete. L'approvazione basata sull'aspetto è il modo in cui una valvola a basso costo entra nelle specifiche.
Il secondo errore è saltare il campione conservato. Conserva un campione dorato approvato con il codice batch e confronta ogni consegna con esso. Si tratta di un processo di dieci minuti che elimina la maggior parte delle discussioni sul fatto che un prodotto sia cambiato.
Il terzo errore è considerare la quotazione più economica come base di riferimento e negoziare tutto il resto su di essa. Ciò costringe i fornitori onesti a rimuovere esattamente le caratteristiche che fanno funzionare la loro valvola: grado della sede, design della tenuta dello stelo e test di pressione completi. Il prodotto risultante spesso ha lo stesso aspetto e si comporta in modo completamente diverso.
Il quarto errore è cambiare fornitore senza riqualificare il prodotto. Una nuova fonte con lo stesso codice articolo è un nuovo prodotto. Esegui lo stesso processo di approvazione del campione, incluso un test di pressione e un controllo di compatibilità chimica se l'applicazione è aggressiva.
Il quinto errore è ignorare la differenza tra un produttore e una società commerciale. Un produttore può rispondere a una domanda tecnica sul materiale della sede e sulla tenuta dello stelo. Una società commerciale in genere inoltra la domanda e restituisce una risposta approssimativa. Laddove l'applicazione è fondamentale, tale differenza determina se riceverai una soluzione o una spedizione.
Domande frequenti
Tutte le valvole a sfera in PVC sono della stessa qualità?
No. La qualità varia considerevolmente da una fonte all'altra, anche quando i numeri delle parti e le dimensioni corrispondono. Le variabili principali sono il tipo di resina, lo spessore della parete, la rotondità e la finitura della sfera, il materiale della sede, il design della tenuta dello stelo e se la valvola è stata testata a pressione individualmente. Due valvole possono sembrare identiche al banco e comportarsi in modo completamente diverso dopo due anni di servizio.
Perché il PVC vergine è importante in una valvola a sfera?
Il composto vergine ha un peso molecolare noto, un pacchetto di additivi controllato e nessuna contaminazione derivante dalla lavorazione precedente. Il rimacinato ha attraversato almeno un ciclo termico, che accorcia le catene polimeriche e riduce la resistenza agli urti. Nel servizio chimico aggressivo, il rimacinato introduce anche punti deboli in cui il fluido attacca la parete. La differenza non è visibile, ma riduce la durata utile nelle applicazioni a pressione e cicliche.
Come posso sapere se la valvola che ho ricevuto è stata prodotta con materiale rimacinato?
L'ispezione visiva raramente dà una risposta definitiva, perché un buon stampaggio del rimacinato può sembrare accettabile. Il percorso affidabile è la documentazione: chiedi il certificato del lotto di resina e il registro dell'ispezione in entrata. È inoltre possibile confrontare il comportamento all'impatto facendo cadere il corpo di una valvola campione su un pavimento duro da un'altezza controllata e confrontando il risultato con un campione vergine noto. Il test è grezzo ma rivelatore quando la differenza è ampia.
Il PTFE è sempre il materiale migliore per i sedili?
Il PTFE è la scelta giusta per i servizi chimici grazie alla sua ampia resistenza e al basso attrito, ma richiede una sfera ben rifinita per sigillare. Nelle applicazioni in acqua pulita a temperature moderate, un sedile in TPE adeguatamente specificato può funzionare adeguatamente per anni. Il problema è che molte valvole a basso costo utilizzano il TPE senza specificarne il grado, il che significa che la sede può gonfiarsi o indurirsi in modo imprevedibile a contatto con oli e solventi.
Perché la mia valvola perde dallo stelo anziché dalla sede?
Le perdite dello stelo solitamente indicano un problema di progettazione della tenuta o un carico laterale sullo stelo. Un singolo O-ring in una scanalatura piana ha una capacità limitata di compensare l'eccentricità dello stelo, i cicli termici e il funzionamento ripetuto. I due O-ring con supporto, combinati con una superficie di appoggio nella parte inferiore dello stelo, distribuiscono il carico e mantengono la pressione di contatto. Le perdite dallo stelo sono più comuni nelle valvole costruite su misura rispetto alle valvole costruite su disegno.
Una pressione nominale più elevata significa sempre una migliore qualità?
No. Il valore stampato sull'impugnatura è un valore nominale a 20 gradi Celsius. Una valvola può avere un valore nominale elevato e tuttavia funzionare in modo scarso se lo spessore della parete è sottile, la sede è morbida o la tenuta dello stelo è minima. La valutazione deve essere letta insieme alla curva di declassamento, al registro dei test e alle specifiche del materiale.
Perché la pressione nominale sulla mia valvola non corrisponde a quella effettivamente rilevata dalla linea?
I valori di pressione termoplastici diminuiscono all'aumentare della temperatura. Una valvola tarata a 16 bar a 20 gradi Celsius può essere utilizzabile solo a 6 bar a 60 gradi Celsius. Molti errori di specifica derivano dal confronto tra il valore nominale della valvola e la pressione del sistema senza applicare la correzione della temperatura. Controllare sempre la tabella di declassamento del produttore per il mezzo e la temperatura effettivi.
Come posso confrontare equamente due fornitori?
Invia ad entrambi lo stesso questionario tecnico relativo alla fonte della resina, allo spessore delle pareti, alla rotondità delle sfere, al materiale della sede, al design della guarnizione dello stelo, al metodo di prova e alla tracciabilità. Quindi richiedere un campione approvato a ciascuno ed eseguire lo stesso test di pressione e cicli. Il prezzo dovrebbe essere l'ultima variabile da confrontare, non la prima, perché un risparmio del 20% sul prezzo unitario non ha senso se la valvola deve essere sostituita due volte più spesso.
Le pratiche di installazione influiscono sulla durata di una valvola a sfera in PVC?
Sì, sostanzialmente. La saldatura con solvente di una quantità eccessiva di cemento nella presa può spingere l'adesivo nella camera della sfera e bloccare la valvola. Un serraggio eccessivo di una connessione filettata provoca la rottura del corpo alla radice della filettatura. Il supporto inadeguato del tubo sottopone il carico di flessione direttamente al corpo della valvola. L'installazione di una valvola con lo stelo rivolto verso il basso intrappola il fluido attorno alla guarnizione dello stelo. Nessuno di questi è un difetto di fabbricazione, ma tutti sono comunemente segnalati come problemi di qualità.
Qual è la cosa più utile da chiedere ad un fornitore prima di ordinare?
Chiedi loro quale mezzo, concentrazione, temperatura e pressione vedrà la valvola, quindi chiedi quale dei loro prodotti consigliano e perché. Un fornitore che pone queste domande prima di effettuare un preventivo comprende l'applicazione. Un fornitore che fa un preventivo immediato vende un codice articolo e il rischio di una mancata corrispondenza resta a carico tuo.